24小时咨询热线:13586784311
全国咨询热线:13958227279
磨床是做为精密加工的核心设备, 它的稳定性以及精度会直接对零件的最终质量造成影响。在长时间跟各类制造企业进行接触的进程当中, 我们发觉, 好多工厂的磨床在使用了一阵子之后会出现振动、温升过快、加工表面粗糙度不满足标准等情况, 不过这些情况常常跟驱动系统的性能存在紧密关联。纳新智控在电机领域钻研多年, 很清楚一套具备高性能的驱动系统对于磨床而言意味着什么——它不单单是动力的来源, 更是加工精度的基础。
传统磨床不少采用“电机+皮带+丝杠”的间接传动方式, 这种结构体态成熟, 然而存有天然缺陷, 皮带长久运行会松弛、致打滑, 从而令传动效率降低, 借此影响砂轮或工件定位精度。况且增添麻烦的是, 皮带传动会引入额外振动以及噪音, 这些干扰会直接于加工件光洁度上体现。
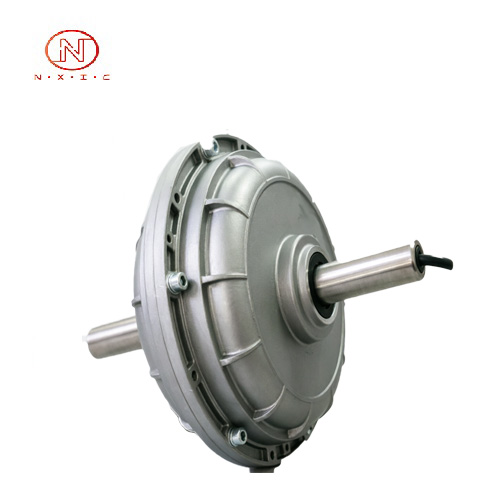
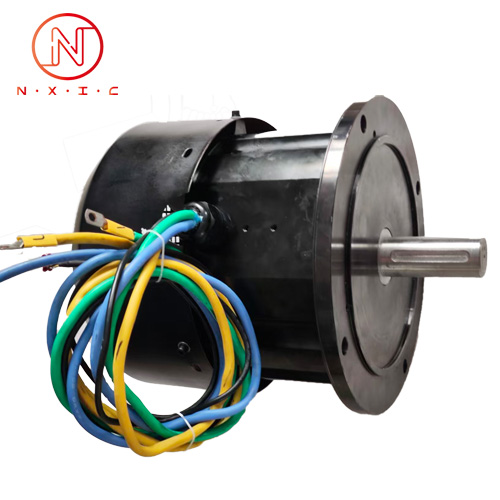
直驱电机将那局面彻底改变了, 它把中间传动环节拿掉了, 电机转子直接跟主轴,或者工作台相连磨床, 达成了“零间隙”传动, 这种结构带来的最直观益处就是响应速度极其快, 加减速时间大幅度缩短了, 并且重复定位精度能够稳定控制在微米等级别, 对于需要频繁进行启停或者换向的磨削工序, 像切入式磨削或者往复式磨削, 直驱电机的优势特别显著。
举例来说, 针对某精密模具厂改造的平面磨床, 我们可知, 它原先采用的乃是异步电机加皮带传动方式, 在加工过程里, 每加工100件零件当中, 总会有3至5件, 是因为表面波纹度超出标准数值因而需要进行返工操作的。在更换成为纳新智控的直驱电机之后, 返工率一下子就降低到了0.3%以下。操作师傅反馈表明, 砂轮切入工件的时候, 那种冲击感显著地减弱了, 整个磨削过程, 顺畅得如同切豆腐一般。而这种体验方面的变化, 从本质上来说,是源自于电机扭矩能够平稳输出以及齿槽转矩波动极低这两个因素的。
大量的设备采购从业人员电机控制器, 于进行选型操作之际, 极易陷入一种错误认知区域: 仅仅关注功率以及转速, 却将转矩特性与过载能力给忽视掉了。磨床的工作状况相对特殊, 当砂轮切入到工件的那一刹那, 需要去承受程度较大的冲击负载, 要是电机的高转矩输出能力欠缺, 便会致使转速猛然下降, 对磨削效率产生影响, 甚至会造成工件被烧伤。
那比值, 也就是额定转矩跟峰值转矩二者的比值, 是个看起来容易被无视, 然而实际上极其关键重要的指标。对于磨床主轴去做驱动这一情况而言, 建议峰值转矩起码得达到超出额定转矩 2.5 倍以上这般的程度, 只有如此才能够确保在进行重切削或者是硬质材料加工的时候不会产生“闷车”这种现象。纳新智控所拥有的永磁同步电机系列, 其峰值转矩能够达到额定值的 3 倍,再配合高精度编码器直驱电机, 就算是处于低速重载的工况之下也能够维持转速稳定。
关键程度等同的有转速范围与恒功率特性, 磨床常常得兼顾粗磨和精磨两种工况, 粗磨情形下会要求大转矩以及中低转速, 精磨状态下会要求高转速以及稳定输出, 要是电机于宽转速范围里无法维持恒功率特性, 这就会致使精磨阶段动力欠缺, 我们所拥有的EC电机和永磁同步电机都针对宽调速场景做了优化, 在1:10的调速范围中区功率波动小于5%, 这令操作者能够更灵活地去调整工艺参数。
温升控制, 属于另一个核心指标范畴。电机一旦发热, 便会经由主轴, 将热量传递至砂轮以及工件, 进而引发热变形, 直接对加工精度造成破坏。纳新智控所采用的电机, 运用了优化磁路设计以及低损耗硅钢片, 再配合高效散热结构, 于额定负载状况下, 其温升相较于同类产品, 要低15至20℃。对于那些需要长时间连续进行加工的精密磨床而言, 如此差异, 极有可能成为合格品与废品之间的区分界限。
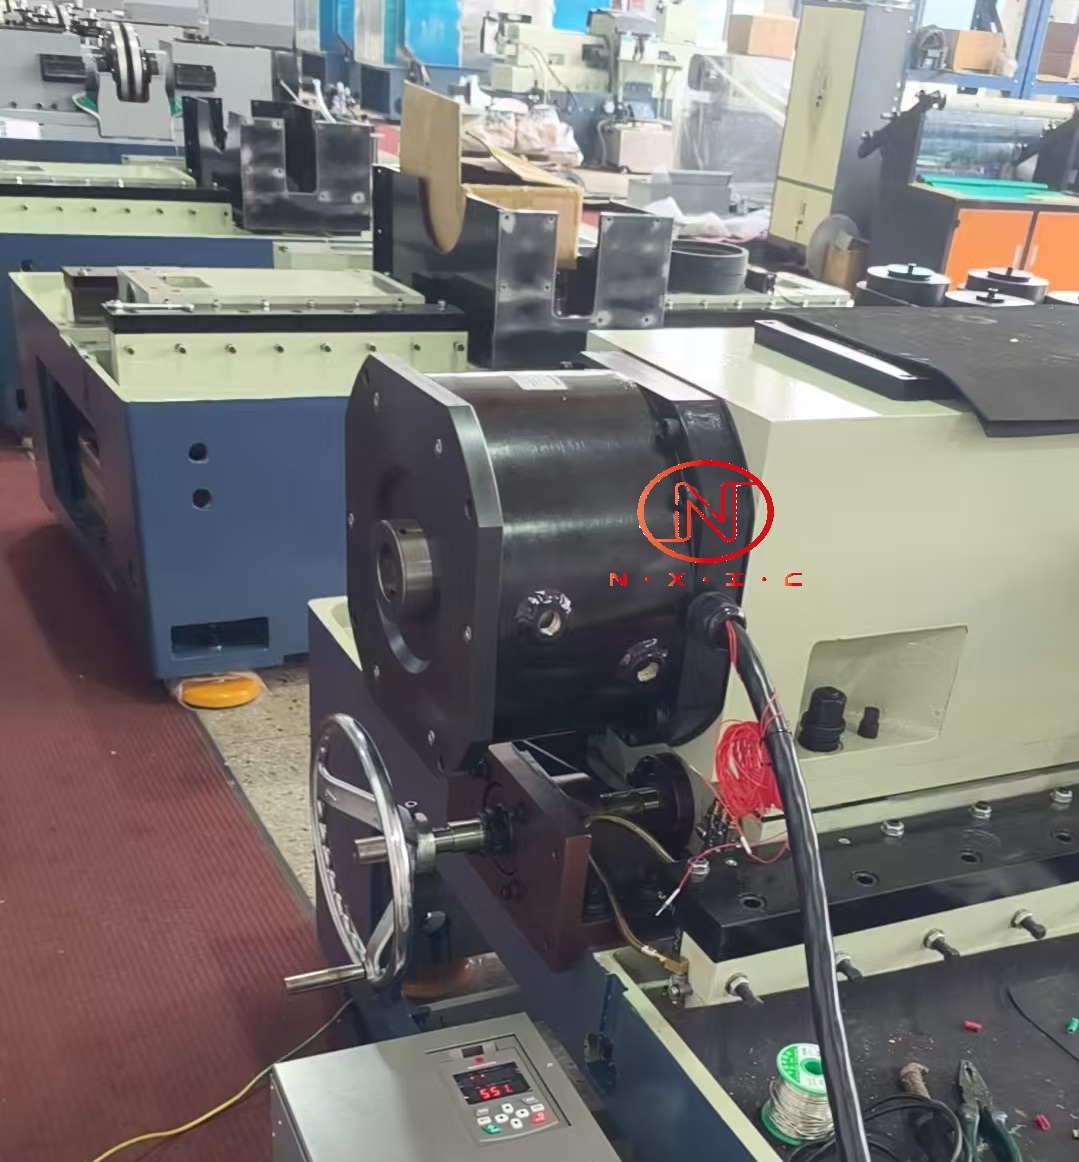
这是诸多工厂于思索升级之际最为忧心的难题, 毕竟, 替换一台电机较为简便, 然而要对整个控制系统的架构予以改动, 牵涉到PLC程序重写、驱动器更换以及通信协议对接, 成本投入与时间投入均颇为可观, 实际上, 直驱电机的改造并非如所想象的那般繁杂。
纳新智控的电机控制器, 能支持多种主流通信协议, 像EtherCAT、Modbus、CANopen等, 可无缝接入西门子、三菱、欧姆龙等品牌的PLC系统。对于老式磨床, 我们会提供脉冲方向接口的驱动器方案, 直接替换原来的变频器或伺服驱动器, 且无需改动上位机程序。改造过程一般只需2 - 3天, 涵盖拆旧电机、安装新电机、接线调试以及试切验证。
更为关键的是, 直驱电机于改造之后能够留存原有的机械构造。诸如导轨、丝杠、轴承等部件, 除掉这些部件已然严重磨损的情况。如此行事的最大益处乃是降低了改造成本, 与此同时又保留了机床原本的刚性基础。我们存在着一位客户, 将一台使用了12年的外圆磨床改造成直驱方案, 总体花费少于新机床价格的20%, 而加工精度却恢复到了出厂时的水准。甚至于由于消除了皮带传动误差, 表面粗糙度相较于新机时还提升了0.2微米。


这是个虽是老生常谈却非得讲明白的问题 , 异步电机虽具备成本低以及结构简单的特性 , 然而在磨床这类对于动态响应还有低速稳定性有着较高要求的场景当中 , 其短板极为显著 , 异步电机需构建励磁电流方可产生转矩 , 这致使其启动电流大 , 响应滞后 , 并且低速之时转矩波动大 , 极难达成平稳的微进给。
具有高功率密度以及高效率优势的永磁同步电机是天然具备的, 它的转子嵌入了高性能钕铁硼永磁体, 因为不需要励磁电流, 所以电机本身的铜耗大幅降低, 其效率可做到95%以上, 而异步电机效率通常在85%-90%之间, 不要小看这5%-10%的效率差, 对于每天运行十几个小时的磨床而言, 一年下来节省下的电费是相当可观的。
永磁同步电机的杀手锏是低速性能, 在每分钟几十转的低速区间, 它依旧能够输出额定转矩, 并且转矩脉动极小, 这对于磨床的修整工序尤为重要, 修整金刚石滚轮之际, 砂轮需要以极低转速稳定旋转, 要是电机转矩波动大, 修整出来的砂轮轮廓就不均匀, 终究会影响工件精度, 纳新智控的永磁同步电机在10rpm转速时, 转矩波动控制在1%以内, 这个指标已然达到了高端磨床的要求。
此外呐,永磁同步电机的体积比同功率的异步电机小大概30%低压直流电机, 其重量也比同功率的异步电机轻30%左右, 这对磨床主轴箱的紧凑化设计极为有利。体积更小意味着热容量更小, 不过搭配高效的散热设计, 反倒能够达成更好的温控效果。
磨床的驱动系统进行升级, 并非单纯地更换一个电机, 而是得从精度、效率、兼容性以及长期可靠性这四个维度展开综合考量和权衡, 纳新智控所提供的直驱电机、永磁同步电机及其配套控制系统, 在多个行业的磨床改造以及新机配套当中, 已经就此验证了效果, 要是你正为磨床的加工稳定性或者能效问题而感到烦恼, 那么不妨从驱动系统这边着手, 说不定一个电机就能让老设备重新焕发出新的生机了。
宁波纳新智控公司以‘聚纳经伟、汇新智创’为企业运营方针,聚集行业精英人才,把握时代经伟方向,探索工业产业智能化传动动力发展中可促进的目标前景,积极对传动动力及智慧智能产品创新研究,汇合新兴智慧技术成果向产业链提供更具有竞争力、影响力的具有价值的综合产品方案。产品覆盖医疗设备、纺织机械、新能源光伏、半导体设备、加工车铣机床、畜牧养殖、农业机械、暖通制冷、风机等等各大传动应用领域,为产业上下游各合作伙伴创造价值!
业务热线:13958227279
联系电话:13586784311
公司地址:浙江省宁波市鄞州区首南工业区 E-Mail:13586784311@163.com
Copyright © 2018-2025 宁波纳新智控有限公司 All Rights Reserved.
工信部备案号:浙ICP备20012489号-1  浙公网安备号:浙公网安备33021202004427号
 扫一扫关注官方微信扫一扫咨询微信客服
服务热线